

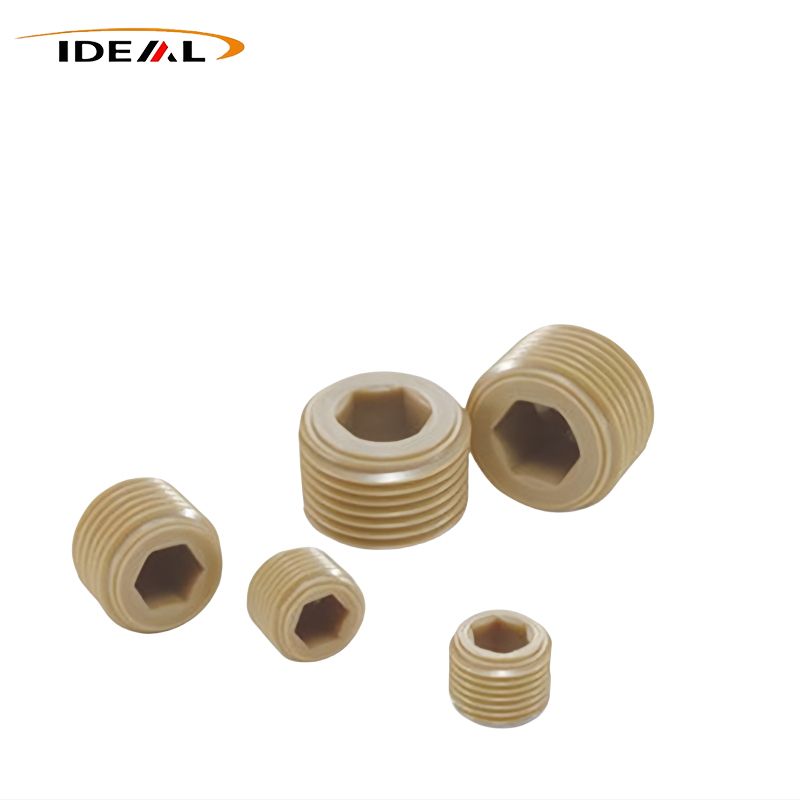
In qualità di fornitore professionale in Cina, Ideal Plastic fornisce elementi di fissaggio in PEEK di livello industriale ad alta stabilità, progettati su misura per scenari di lavoro estremi in cui i tradizionali elementi di fissaggio in metallo non riescono a funzionare in modo stabile. Coprendo i gradi PEEK puro, caricato con carbonio e caricato con vetro, questi elementi di fissaggio isolanti non magnetici offrono una resistenza superiore alle alte temperature e alla corrosione per apparecchiature di precisione a semiconduttore, chimiche, mediche e per le nuove energie. Supportata da oltre 14 anni di esperienza nella produzione di materie plastiche, la fabbrica adotta processi standardizzati di lavorazione CNC e stampaggio a iniezione, con tutti i prodotti conformi agli standard REACH per garantire stabilità operativa a lungo termine degli assemblaggi industriali di precisione.
Specializzato nella produzione di tecnopolimeri ad alte prestazioni, Ideal Plastic, un affidabile produttore cinese, produce elementi di fissaggio in PEEK personalizzati e standard che sostituiscono le tradizionali soluzioni di fissaggio in metallo per ambienti industriali estremi. Diversamente dai normali dispositivi di fissaggio in plastica, la nostra serie di dispositivi di fissaggio PEEK adotta materie prime PEEK di elevata purezza e formule di riempimento modificate professionali, combinando tecnologie mature di stampaggio a iniezione e lavorazione di precisione CNC a cinque assi. Tutti i prodotti sono sottoposti a rigorosi controlli di fabbrica e trattamenti di distensione, soddisfacendo pienamente gli standard industriali DIN e ISO e risolvendo i principali punti critici come l'interferenza elettromagnetica, la corrosione chimica e l'invecchiamento ad alta temperatura affrontati dagli elementi di fissaggio metallici nel funzionamento delle apparecchiature di precisione.
| Nome del prodotto | Elementi di fissaggio in PEEK |
| Materiale | PEEK non caricato, PEEK caricato con carbonio, PEEK caricato con vetro |
| Colore | Nero, Beige (colori personalizzati disponibili) |
| Tipo di filettatura | Metrico, Imperiale |
| Precisione della filettatura esterna | Il mainstream utilizza il grado di tolleranza 6g; Il grado 5g è disponibile per apparecchiature a semiconduttore ad alta precisione |
| Precisione della filettatura interna | Il mainstream utilizza il grado di tolleranza 6H; 5H viene utilizzato per l'alta precisione |
| Tolleranza dimensionale | Tolleranza delle parti standard: ±0,05-0,10 mm; Tolleranza delle parti personalizzate di precisione: ±0,02-0,05 mm |
| Rugosità superficiale | Parti industriali ordinarie Ra1,6-3,2μm; Il grado per camera bianca dei semiconduttori può raggiungere Ra≤0,8μm |
| Specifiche metriche delle scorte | M1.6, M2, M2.5, M3, M4, M5, M6, M8, M10, M12 |
1. Per tipo di prodotto: Compresi bulloni in PEEK, viti in PEEK, dadi in PEEK, prigionieri in PEEK riempiti, rondelle in PEEK e clip in PEEK, che formano un set completo di soluzioni di fissaggio in plastica.
2. Per tipo di testa della vite: Viti a testa cilindrica con esagono incassato, viti Torx, bulloni a testa esagonale, viti a testa piatta e viti a testa svasata per diversi requisiti di spazio di assemblaggio.
3. Per grado di applicazione: Grado industriale generale, Grado semiconduttori e Grado medico, con corrispondenti controlli delle materie prime e della pulizia per ciascun grado.
Il PEEK (polietereterchetone) fornisce la base prestazionale fondamentale per gli elementi di fissaggio in PEEK e la sua struttura molecolare stabile offre molteplici vantaggi funzionali che i tecnopolimeri convenzionali non possono eguagliare.
1. Isolamento e isolamento elettrico: Il PEEK non riempito è intrinsecamente isolante e non conduttivo, isola i percorsi conduttivi tra i componenti e protegge i moduli del circuito.
2. Protezione dalle interferenze non magnetiche e dei campi magnetici: Il PEEK è completamente non magnetico e non può essere magnetizzato né generare campi magnetici.
3. Resistenza alla corrosione chimica: Il PEEK resiste alla maggior parte dei solventi, agli acidi e agli alcali deboli e a molte comuni soluzioni chimiche industriali.
4. Basse emissioni e assemblaggio pulito: Il materiale PEEK presenta una bassa emissione di gas e una minima contaminazione da detriti all'interno delle camere sigillate delle apparecchiature.
5. Riduzione del peso e alleggerimento: Rispetto agli elementi di fissaggio in acciaio inossidabile, riduce significativamente il peso, rendendolo adatto per componenti di test aerospaziali e assemblaggi di apparecchiature leggere.
Queste caratteristiche combinate rendono la serie di dispositivi di fissaggio preferita quando le parti metalliche presentano conduttività, magnetismo o rischi di corrosione indesiderati.
Gli elementi di fissaggio filettati in PEEK sono prodotti mediante due percorsi principali: lavorazione CNC e stampaggio a iniezione. L'elevato punto di fusione e la bassa conduttività termica del PEEK creano limiti di lavorazione distinti tra i due metodi.
Essendo un processo tradizionale, la maggior parte delle applicazioni di semiconduttori, mediche e di fissaggio ad alta precisione utilizzano il taglio di barre o fogli. Non sono necessari stampi, consentendo la prototipazione, la produzione in piccoli lotti e la personalizzazione non standard. Offre precisione affidabile della filettatura e coerenza dimensionale.
Le sfide della lavorazione CNC risiedono in:
● Grave usura degli utensili di grado riempitivo: Il PEEK caricato con carbonio e con fibra di vetro ha un'elevata durezza, che porta ad una rapida usura degli utensili in metallo duro durante il taglio. Dopo l'opacizzazione, l'utensile lacera il profilo della filettatura, provocando bave e microfessurazioni difficilmente rilevabili ad occhio nudo ma altamente soggette a scheggiature dopo il montaggio. È necessario utilizzare utensili diamantati o in metallo duro di alta qualità, che richiedono frequenti cambi di utensile e manutenzione, aumentando i costi di lavorazione.
● Stress termici di lavorazione e rischi di tensioni residue: Il PEEK ha una scarsa conduttività termica, rendendo difficile la dissipazione del calore durante il taglio. Le alte temperature localizzate possono causare il degrado e lo sbiancamento del materiale. Se la distensione non viene eseguita dopo la lavorazione di sgrossatura, la tensione residua rimane all'interno della parte. Dopo lo stoccaggio e il riscaldamento si verificano deformazioni del filo e fessurazioni, con conseguenti frequenti difetti nel settore. I problemi di stress sono particolarmente evidenti nelle parti M2 e M3 di piccole dimensioni.
● Difficoltà nella lavorazione di filetti di piccole dimensioni: Gli elementi di fissaggio Micro PEEK come M2 e M2.5 hanno filettature sottili e sono fragili. I maschi sono soggetti a rotture durante la maschiatura e si generano facilmente microfessure nascoste durante la lavorazione; la resa è bassa, a differenza della resa elevatissima delle viti in acciaio inox.
Il PEEK ha un punto di fusione superiore a 343 ℃, che richiede stampi e attrezzature specializzati per alte temperature per lo stampaggio a iniezione. La finestra del processo è ristretta e l’investimento iniziale nello stampo è elevato. Elevato investimento nello stampo e lunghi cicli di apertura dello stampo; precisione della filettatura limitata, soggetta a carenze di materiale e bave; tassi di difetti elevati per forme di testa complesse e parti di piccole dimensioni.
La difficoltà nello stampaggio a iniezione risiede nel punto di fusione del PEEK superiore a 343 ℃, che richiede cilindri e stampi ad alta temperatura. Un'asciugatura inadeguata può provocare la formazione di bolle d'aria e striature argentate all'interno del prodotto; una temperatura insufficiente dello stampo determina una cristallinità insufficiente, riducendo significativamente la resistenza alla temperatura e la resistenza allo scorrimento viscoso. Le filettature stampate a iniezione sono soggette a carenza di materiale, bave e bave e l'affidabilità è insufficiente nelle applicazioni ad alta precisione.
Ideal Plastic controlla attentamente entrambi i processi, selezionando il metodo di produzione adeguato in base al volume del lotto, alle dimensioni, alla precisione e al grado di applicazione di ciascun ordine.
Ogni lotto di elementi di fissaggio in PEEK passa attraverso una serie definita di fasi di ispezione e controllo in fabbrica prima della spedizione, riducendo al minimo i rischi di guasti nascosti nelle apparecchiature di fascia alta.
1. Ispezione della filettatura: controllo al 100% dei calibri passa/non passa della filettatura; i calibri passa devono avvitarsi senza problemi e i calibri non passa devono avvitarsi per non più di 2 filetti; le misure piccole come M2 e M3 vengono sottoposte a uno screening speciale per verificare la presenza di filetti scheggiati e microfessurazioni.
2. Controllo dimensionale: Le misurazioni vengono condotte a temperatura ambiente (20℃) per evitare errori di misurazione causati dall'espansione e dalla contrazione termica; le dimensioni critiche vengono controllate utilizzando calibri e micrometri secondo disegni o standard; vengono preparati rapporti a dimensione intera per campioni di pezzi di precisione.
3. Ispezione visiva + campionamento con lente d'ingrandimento: Controllare le parti per individuare eventuali crepe, tacche, sbiancamenti bruciati e sbavature; le filettature e le scanalature della testa devono essere prive di bordi crollati e angoli scheggiati; è necessario controllare l'agglomerazione e le sporgenze dei componenti del riempitivo.
4. Verifica mediante campionamento distruttivo (specifiche ad alto rischio): Per lotti piccoli come M2/M2.5, vengono prelevati campioni per test distruttivi di torsione per verificare la resistenza del filo alle forze distruttive e identificare in anticipo potenziali rischi di cricche nascoste.
5. Controllo della pulizia (grado di semiconduttore): Pulizia ad ultrasuoni per rimuovere microparticelle di residui di taglio; imballaggio pulito e antistatico per prevenire la contaminazione secondaria.
Questi controlli in più fasi aiutano i clienti a evitare i problemi di qualità comuni riscontrati nelle alternative a basso costo disponibili sul mercato.
Molti materiali termoplastici ad alte prestazioni vengono utilizzati per la produzione di elementi di fissaggio. La selezione del polimero corretto richiede il bilanciamento tra resistenza alla temperatura, prestazioni al creep, fragilità e compatibilità chimica per l'assemblaggio target.
| Materiale | Punti di forza chiave | Principali limitazioni | Applicazione tipica |
| SBIRCIARE | Tenacità bilanciata, basso degassamento, ampia resistenza chimica, controllo dello stress ricottura | Elevato costo della materia prima, creep superiore a Tg 143 ℃, limitato contro forti ossidanti | Vuoto di semiconduttori, risonanza magnetica medica, ambienti di corrosione chimica |
| PI | Resistenza alle temperature ultra elevate, basso degassamento sotto vuoto | Fili molto fragili, difficili da rimontare, elevata difficoltà di lavorazione | Apparecchi statici a temperatura ultraelevata con smontaggio minimo |
| PAI | Elevata rigidità, buona resistenza all'usura, stabile a temperature elevate | Maggiore fragilità rispetto al PEEK, elevato assorbimento di umidità, rischio di stress cracking in alcuni supporti | Fissaggio resistente all'usura statica ad alta temperatura |
| PPSU | Elevata resistenza agli urti, disponibile sterilizzazione a vapore ripetuta | Minore resistenza al calore a lungo termine, limitata resistenza ai solventi, maggiore degassamento | Fissaggio di apparecchiature medicali e alimentari |
| PPS | Costo inferiore, buon ritardo di fiamma e resistenza all'idrolisi | Fili fragili, scarsa resistenza allo scorrimento viscoso, non adatti per il grado sotto vuoto | Fissaggio isolante statico per medie temperature con budget limitato |
| PEI | UL94 V0, buona stabilità dimensionale, stampaggio ad iniezione più semplice | Non cristallino, moderata resistenza chimica, maggiore precipitazione sotto vuoto | Fissaggio di isolamenti medici elettronici e generali |
Nessun singolo materiale funziona per tutti i casi d’uso. La tabella comparativa aiuta gli ingegneri a restringere rapidamente le opzioni dei materiali in base alla temperatura di lavoro, ai requisiti di vuoto, all'esposizione chimica e alla frequenza di manutenzione.
Caso 1: Cracking batch di viti M3 CF PEEK in camere a vuoto per semiconduttori
Sintomo: tutte le viti hanno superato i test di assemblaggio, ma hanno iniziato a rompersi dopo 50 cicli ad alta temperatura.
Causa principale: finitura diretta dopo la sgrossatura CNC, saltando la ricottura intermedia, con conseguente stress da taglio residuo e rilascio combinato dello stress dovuto al ciclo termico.
Soluzione: implementare processi di sgrossatura, ricottura e finitura forzati.
Caso 2: allentamento a lungo termine in apparecchiature chimiche, nessuna frattura visibile
Sintomo: la coppia di assemblaggio era a posto, nessuna frattura, ma il precarico diminuiva continuamente dopo i cicli di temperatura.
Causa principale: la temperatura operativa ha superato la Tg (143 ℃), con conseguente disadattamento allo scorrimento viscoso e all'espansione termica sotto carico continuo.
Soluzione: sostituire con GF PEEK, aggiungere rondelle in PEEK e implementare un processo di serraggio periodico.
Caso 3: viti in PEEK stampate a iniezione intatte a temperatura ambiente, spellatura rapida della filettatura ad alte temperature
Fenomeno: supera il test a temperatura ambiente, ma i fili si guastano rapidamente a 180 ℃.
Causa principale: temperatura dello stampo insufficiente, bassa cristallinità delle parti e resistenza allo scorrimento viscoso insufficiente alle alte temperature.
Soluzione: sostituire con una versione ricotta e lavorata a CNC.
Questi esempi pratici dimostrano che le decisioni di acquisto non dovrebbero basarsi solo sul prezzo, ma anche sul controllo completo del processo, inclusa la gestione della ricottura e della cristallinità.
A1: C'è un leggero rischio di allentamento. Il PEEK ha un coefficiente di dilatazione termica maggiore rispetto al metallo e l'alternanza di temperature calde e fredde causerà una riduzione del precarico, che può essere compensata da rondelle e serrate periodicamente.
A2: Completamente supportato. La personalizzazione di passi di filettatura speciali, forme della testa, gradini e strutture irregolari sulla base dei disegni 2D/3D del cliente è disponibile senza la necessità di realizzare stampi.
R3: In normali condizioni operative a temperatura ambiente, possono durare quasi indefinitamente. In condizioni di alta temperatura, corrosione e vibrazioni dinamiche, la durata dipende dalla selezione del materiale e dalla coppia di assemblaggio. Una corretta selezione può garantire la durabilità durante l'intero ciclo di vita dell'apparecchiatura.
A4: PEEK non riempito ≥1,5D; CF PEEK ≥2D (D = diametro nominale della filettatura). Gli elementi di fissaggio in PEEK a filettatura fine non sono consigliati a causa della loro bassa resistenza al taglio.
A5: Non adatto per strutture portanti primarie a impatto pesante, ambienti acidi fortemente ossidanti o applicazioni che richiedono una forza di pre-serraggio estremamente elevata. La resistenza meccanica è inferiore rispetto agli elementi di fissaggio in metallo.